ИНЖЕНЕРНОЕ РЕЗЮМЕ
1. Классификация опор ЛЭП по назначению
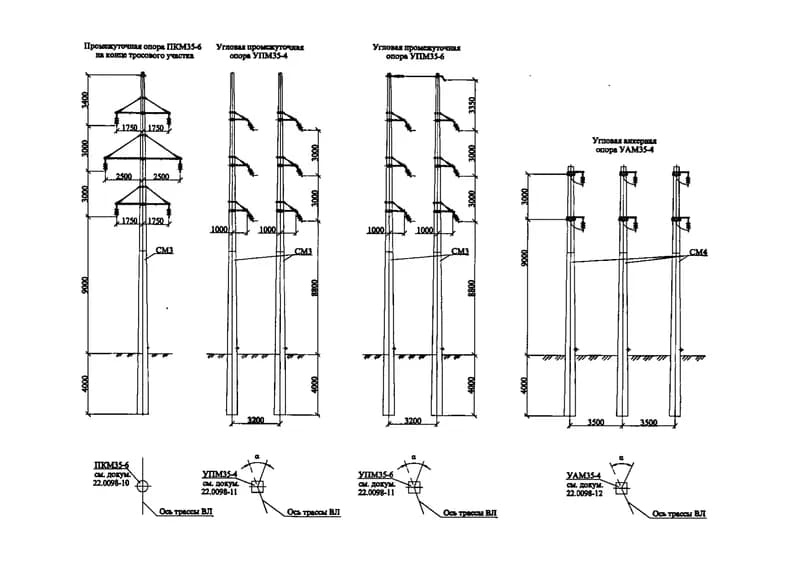
Классификация опор ЛЭП начинается с функции в трассе. Промежуточная опора воспринимает вертикальные нагрузки от массы проводов, арматуры и гололеда, а также горизонтальное воздействие ветра. Анкерная опора рассчитана на натяжение проводов и тросов; ее используют на границах анкерных участков и в местах, где требуется передать продольную нагрузку в фундамент.
Угловая опора устанавливается при изменении направления трассы. Чем больше угол поворота и длина пролета, тем выше продольная и поперечная составляющие усилий. Концевая опора воспринимает одностороннее натяжение проводов. Переходная конструкция применяется при пересечении широких водных преград, инженерных сооружений или при сопряжении воздушного участка с кабельным.
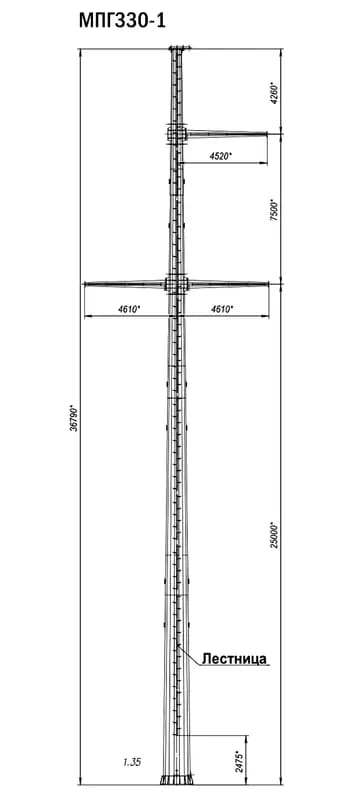
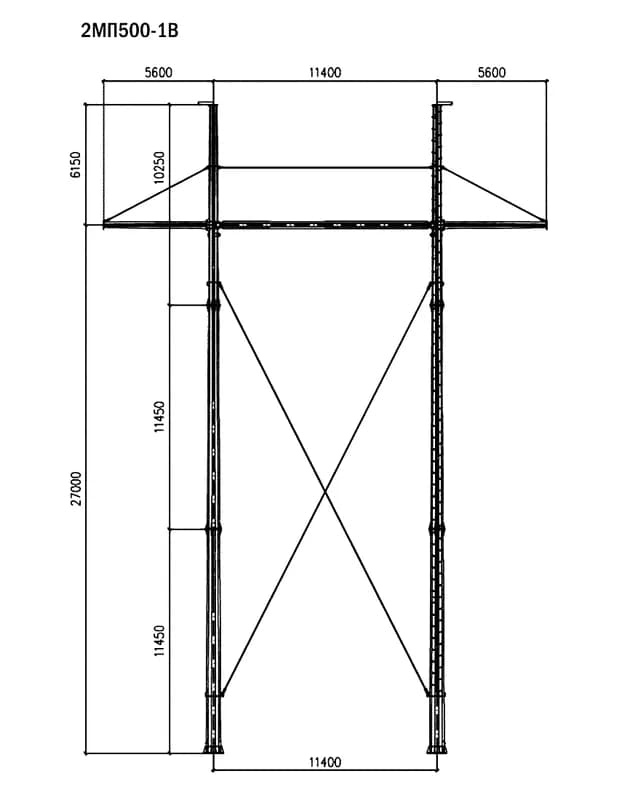
Портальные, свободностоящие и оттяжечные решения выбирают по условиям площадки, габаритам, транспортной доступности и требованиям к фундаментам. ВКПП — воздушно-кабельный переходной пункт — требует согласованной работы опоры, кабельных муфт, ограничителей перенапряжений и заземляющего устройства. Для каждого типа необходимо проверять сочетания постоянных, климатических и монтажных нагрузок по действующим нормам проектирования ВЛ.
| Тип опоры | Основная функция | Ключевая расчетная особенность | Типовое применение |
|---|---|---|---|
| Промежуточная | Поддержка провода | Вертикальные и ветровые нагрузки | Прямые участки трассы |
| Анкерная | Передача натяжения | Продольные усилия и обрывные сочетания | Границы анкерных участков |
| Угловая | Изменение направления | Результирующая сила от угла поворота | Повороты трассы |
| Концевая | Окончание участка | Одностороннее натяжение | Порталы и заходы на ПС |
| Переходная | Специальный переход | Увеличенные габариты и ветровые воздействия | Реки, дороги, ВКПП |
2. Решетчатые и многогранные конструкции
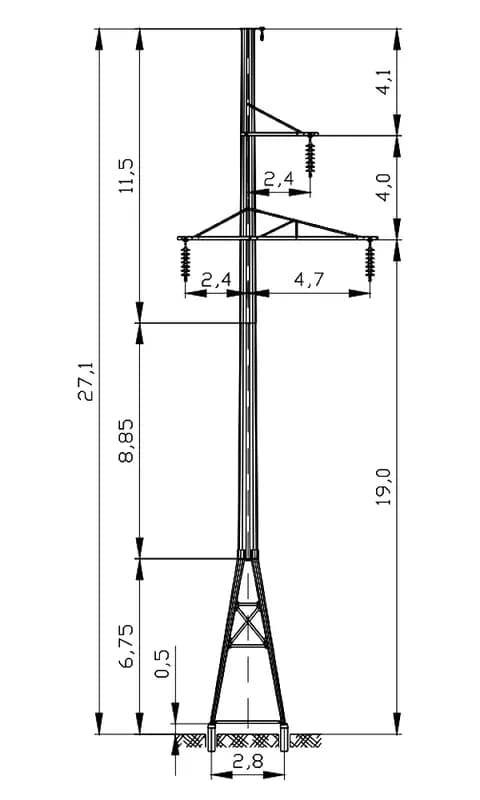
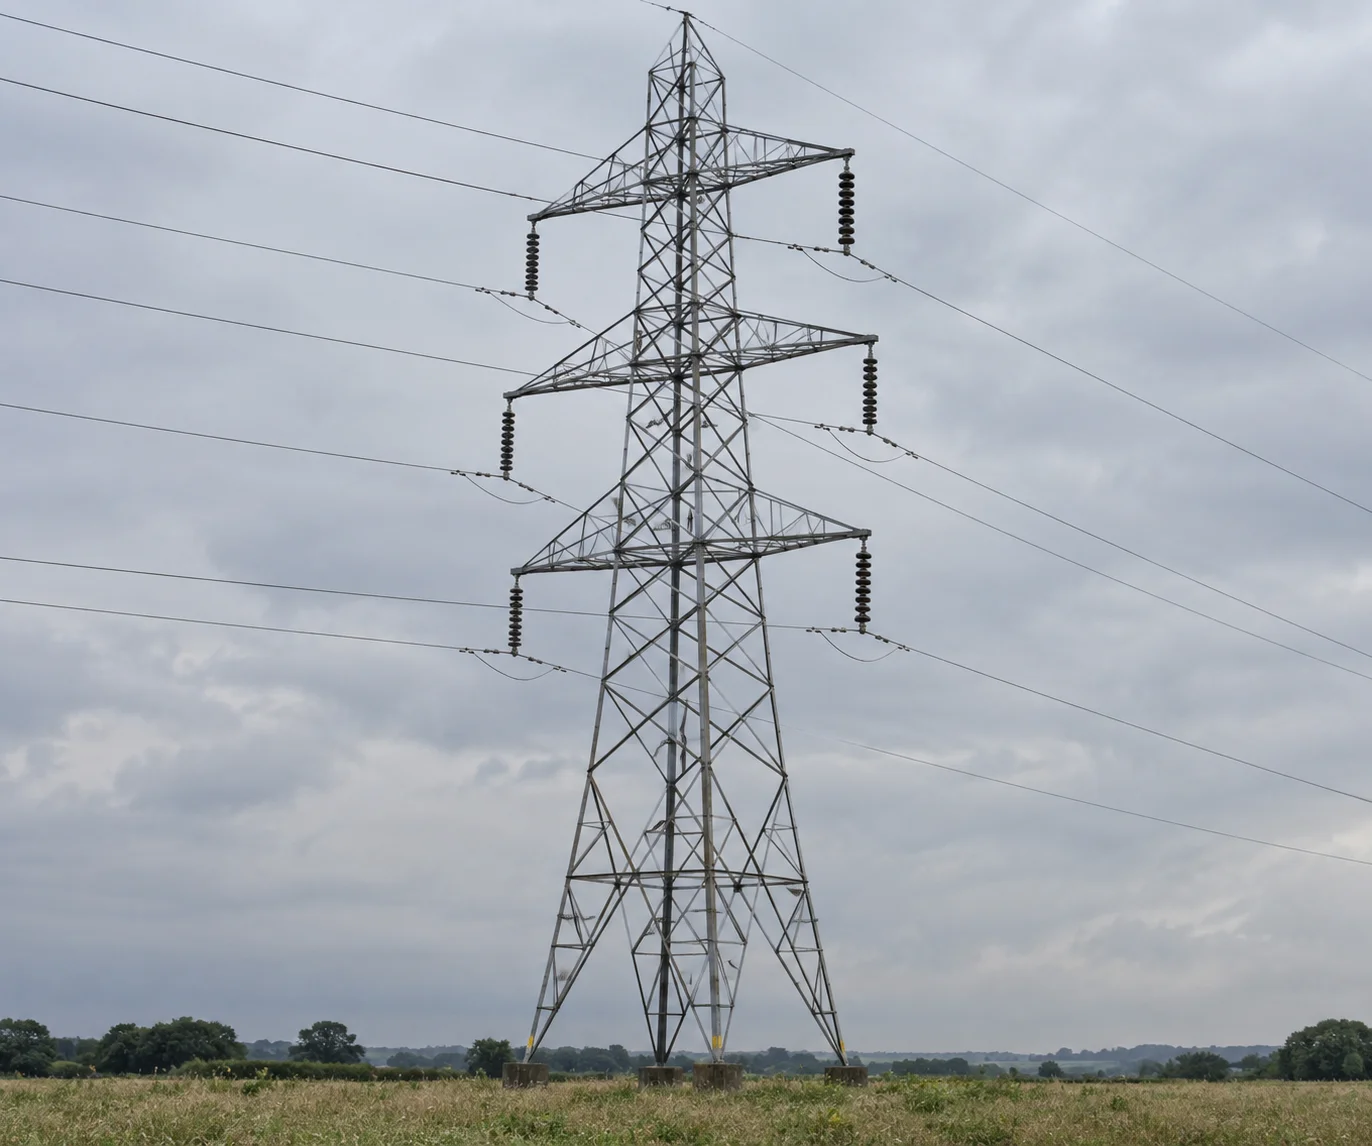
Решетчатая опора состоит из поясов, раскосов, распорок, траверс, площадок и соединительных элементов. Основные преимущества схемы — рациональное распределение металла, ремонтопригодность отдельных деталей и возможность болтовой сборки на трассе. Проектировщик должен учитывать местную устойчивость уголков, гибкость стержней, работу узлов и монтажные допуски.
Основным материалом элементов обрешетки и рядовых раскосов служит углеродистая сталь Ст3сп5, соответствующая классам С245/С255 по ГОСТ 27772-2021. Пояса и тяжелонагруженные узлы выполняют из низколегированной стали 09Г2С, соответствующей С345/С355. Такое решение применяют также при расчетной температуре наиболее холодной пятидневки ниже −40 °С в соответствии с требованиями СП 16.13330.2017 и ПУЭ-7.
Многогранная опора формируется из листовых граненых секций, соединяемых фланцами или телескопическими стыками. Для нее важны пластичность, свариваемость и способность проката сохранять свойства после гибки. Поэтому 09Г2С и С345 применяются в многогранных опорах повсеместно. Технологию изготовления ММО нельзя смешивать с производством решетчатых опор: в первом случае лист гнут на прессах, во втором детали режут, сверлят, собирают и проверяют как стержневую систему.
| Конструкция | Материал | Производственная операция | Контроль |
|---|---|---|---|
| Решетчатая: обрешетка и рядовые раскосы | Ст3сп5 (С245/С255) | Резка, сверление, сборка болтами | Геометрия, отверстия, устойчивость стержней |
| Решетчатая: пояса и тяжелые узлы | 09Г2С (С345/С355) | Сборка усиленных узлов | Расчетная прочность и качество соединений |
| Многогранная опора | 09Г2С, С345 | Гибка листа на прессах, сварка секций | Толщина листа, швы, форма граней |
| Траверсы и площадки | По проектной спецификации | Сварка или болтовая сборка | Габариты, сварные швы, антикоррозионная защита |
3. Материалы, соединения и антикоррозионная защита
Марку стали назначают по расчетной температуре, классу ответственности элемента, характеру напряженного состояния и технологии изготовления. В рабочей документации фиксируют марку проката, класс прочности, толщину, требования к ударной вязкости, сертификатам и входному контролю. Замена стали допускается только после проверки прочности, устойчивости, свариваемости и согласования изменений.
Для решетчатых опор применяют болтовые соединения с отверстиями, выполненными по утвержденной КМД. Нельзя компенсировать несовпадение отверстий газовой резкой без технологического решения: изменение кромки влияет на сечение и защитное покрытие. Для многогранных секций отдельно контролируют соосность фланцев, качество сварных швов и отсутствие недопустимой деформации после гибки.
Антикоррозионную защиту выполняют горячим цинкованием по ГОСТ 9.307-2021. Нормируемый диапазон толщины покрытия — 80–120 мкм. Перед цинкованием детали очищают, предусматривают технологические отверстия для выхода воздуха и стекания цинка, а после ванны удаляют наплывы, контролируют резьбу и повреждения покрытия. Места ремонта и критерии приемки должны быть указаны в технических требованиях заказа.
Снабжение обязано сопоставлять сертификаты на прокат с ведомостью металла, проверять класс прочности и результаты контроля покрытия. Для поставки комплекта нужны маркировка деталей, упаковочная ведомость, КМД, паспорта, сертификаты металла и протоколы заводского контроля.
4. Выбор опоры и приемка комплекта
Ответ на вопрос, какие бывают опоры ЛЭП, должен содержать не только перечень форм. Выбор определяют напряжение ВЛ, климатический район, длина пролета, угол поворота, пересекаемые объекты, условия монтажа, транспортная схема и несущая способность грунта. На стадии КМ проверяют расчетную модель, а на стадии КМД — деталировку, маркировку, отверстия, сварные швы, массу и последовательность сборки.
До отгрузки контролируют комплектность каждой опоры, соответствие чертежам, отсутствие трещин, заусенцев и недопустимых деформаций. Для оцинкованных деталей проверяют сплошность и толщину покрытия приборами, а результаты заносят в документы контроля. Полевой монтаж включает входной осмотр, сверку маркировки, контроль болтовых соединений и восстановление защитного слоя в местах повреждения по принятой технологии.
Практическая классификация опор ЛЭП должна быть связана с расчетом, спецификацией и эксплуатационными ограничениями. Для филиала сетевой организации это снижает риск несовместимости деталей, задержек монтажа и несоответствия проектным нагрузкам. При закупке целесообразно заранее закрепить тип конструкции, сталь, стандарт покрытия, комплект исполнительной документации и порядок приемочных испытаний.
Проектирование и изготовление опор ЛЭП
Заводское изготовление решетчатых опор из сталей Ст3сп и 09Г2С с горячим цинкованием 80-120 мкм. Полный комплект КМД и сертификаты заводского контроля.